كيفية قص لوح رغوي من كلوريد البوليفينيل، وحفره، وثنيه: دليل تصنيع شامل
آلات لوح رغوي من مادة البولي فينيل كلورايد تشبه الخشب، لكنها ليست خشبًا. إنها مادة بلاستيكية حرارية. فإذا دفعت المنشار خلالها بسرعةٍ كبيرة جدًّا، فإن حافة القطع تذوب وتلتحم مجددًا خلف النصل. وإذا ثقبتها دون التحكم الصحيح في معدل التغذية، فإن الطرف الحاد يعلق. وإذا ثنيتها على البارد، فإنها تتشقق بدلًا من أن تنحني.
يغطي هذا الدليل عمليات التصنيع الست التي ستستخدمها فعليًّا: القص، والثقب، والتنقير، والتجويف، والتشكيل الحراري، والتشطيب — مع الإعدادات وحالات الفشل ذات الأهمية. وهو موجَّه إلى صانعي الخزائن، ومُصنِّعي لوحات الإشارات، وورش تركيب التجهيزات الداخلية التي تعمل بلواح سيلوكا (كثافتها ٠,٤–١,٠ غ/سم³)، ولواح الرغوة الحرة (كثافتها ٠,٣–٠,٣٥ غ/سم³)، ولواح المركبات الخشبية البلاستيكية (سمكها ٥–٣٠ مم)، ولواح الطرد المشترك.
المادة التي تقصّها
ثلاثة عوامل تتعلَّق بالمادة تحدد كل إعداد وارد في هذا الدليل:
|
الممتلكات |
السبب الذي يستدعي تعديل إعداداتك |
|
لدن بالحرارة |
تسخن المادة بسبب احتكاك الأداة بها، مما يؤدي إلى ليونتها. ويجب أن يظل السرعة ومعدل التغذية متوازنين، وإلا أُغلق شق القطع خلف الأداة. |
|
اللب الرغوي |
النواة أقل كثافةً من السطح. وتتصرف نفس الشفرة بشكل مختلف على سطح سيلوكا مقارنةً بالنواة ذات الرغوة الحرة. |
|
يَزداد محتوى الكالسيوم مع ازدياد الكثافة. |
لوحةٌ كثافتها بين ٠٫٧ و١٫٠ غرام/سم³ تُسبب اهتراءً أسرع في أدوات التصنيع مقارنةً بالخشب ذي السماكة نفسها. |
ومن النتائج العملية لذلك: إذا كنت تستخدم لوحةً مُخزَّنةً في حاوية باردة أو مستودع بارد، فاتركها لتتكيف مع درجة حرارة المحيط لمدة لا تقل عن ٢٤ ساعة قبل التشغيل الآلي. فاللوح البارد أكثر هشاشةً، وأكثر عرضةً للتشقق عند الحواف. 
١. التقطيع
أدوات: شفرات كربيد ذات أسنان دقيقة. ويحافظ الكربيد على حدّة الحافة أمام حشوة الكالسيوم، بينما تقلل الأسنان الدقيقة من التشقق على السطح.
الإعداد الأهم هو: سرعة المحور الدوار. فملامسة شفرة التقطيع للكتل البلاستيكية (PVC) تؤدي إلى انصهارها عند نقطة القطع إذا كانت سرعة الشفرة عالية جدًّا بالنسبة لمعدل التغذية. والقاعدة العملية هي خفض سرعة المحور الدوار والحفاظ على ثبات معدل التغذية، بدلًا من تشغيل المحور بسرعة عالية مع تغذية بطيئة.
|
العملية |
ما يجب مراقبته |
|
منشار الألواح / منشار الطاولة |
كربيد ذو أسنان دقيقة؛ وتغذية ثابتة ومتوسطة؛ ودعم الجزء المقطوع — إذ إن الألواح غير المدعومة تُطبِق على الشفرة. |
|
منشار دائري |
قلّل سرعة المغزل؛ وتجنَّب البقاء في نقطة واحدة |
|
منشار شريطي |
مناسب للمنحنيات والأجزاء السميكة؛ ونظِّف الرقائق المعدنية بانتظام |
|
منشار يدوي |
يمكن استخدامه للقصّ الصغير؛ أسنان دقيقة، وضغط خفيف |
أوجه الفشل: شَقٌّ منصهر ثم أُعيد لحامه (سرعة عالية جدًّا)، أو حواف متكسِّرة (شفرة باهتة أو تغذية مفرطة)، أو قطع منحني (لوحة غير مدعومة)
٢. الحفر والبرغي
الحفر: تؤدي الثقوب القياسية من الفولاذ عالي السرعة (HSS) أو المزودة بنصائح كربيدية أداءً جيِّدًا. استخدم سرعة معتدلة مع تغذية ثابتة وواثقة — فالبطء الشديد يؤدي إلى تشويه المادة، بينما السرعة العالية جدًّا تسبّب انصهارها. ادعم اللوحة من الخلف بلوحة تضحية لمنع التمزُّق عند الجانب المقابل للثقب، ونظِّف الرقائق من الأخاديد بشكل متكرِّر
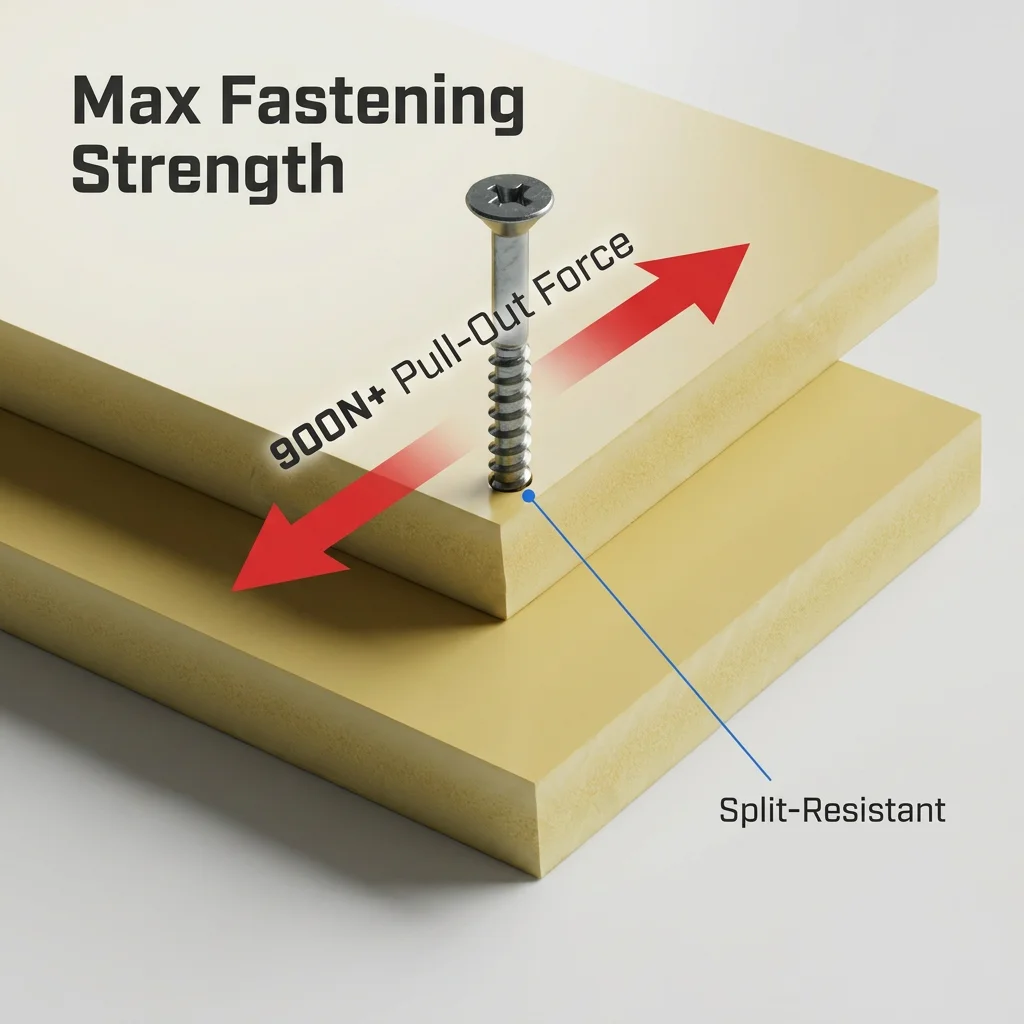
البرغي: يعتمد الناتج بشكل شبه كامل على الكثافة، وليس على الطريقة المستخدمة
|
لوحة |
الكثافة الموصى بها لتثبيت البراغي |
الإرشاد |
|
سيلوكا (PL-01) |
نطاق عالٍ من ٠٫٥ إلى ٠٫٧ غرام/سم³ |
أفضل توازن بين القوة والوزن لتثبيت المكونات المعدنية |
|
WPC (PL-03) |
0.5–0.7 جم/سم³ |
قدرة أعلى على الإمساك بالبراغي مقارنةً برغوة PVC القياسية بسبب ألياف الخشب أو الخيزران |
|
البثق المشترك (PL-04) |
من ٠٫٥ إلى ٠٫٨٥ غرام/سم³ |
طبقة سطحية صلبة مخصصة توفر أفضل قدرة على الإمساك بالبراغي |
|
كثافة عالية جدًّا (PL-01 من ٠٫٧ إلى ١٫٠ غرام/سم³) |
— |
يُستعمل في الحالات التي تتطلب حملاً كبيرًا، لكن انتبه إلى أن أدوات التقطيع ستتآكل بشكل أسرع |
|
رغوة حرة (PL-08) |
٠٫٣–٠٫٣٥ غرام/سم³ |
غير مخصصة لتحمل الأحمال أو تثبيت القطع المعدنية |
اقبل الحفر مسبقًا عندما تكون قريبًا من الحافة، وتجنب التشديد الزائد — إذ يسهل انحلال الخيط في مادة البولي فينيل كلورايد مقارنةً بالأخشاب الصلبة.
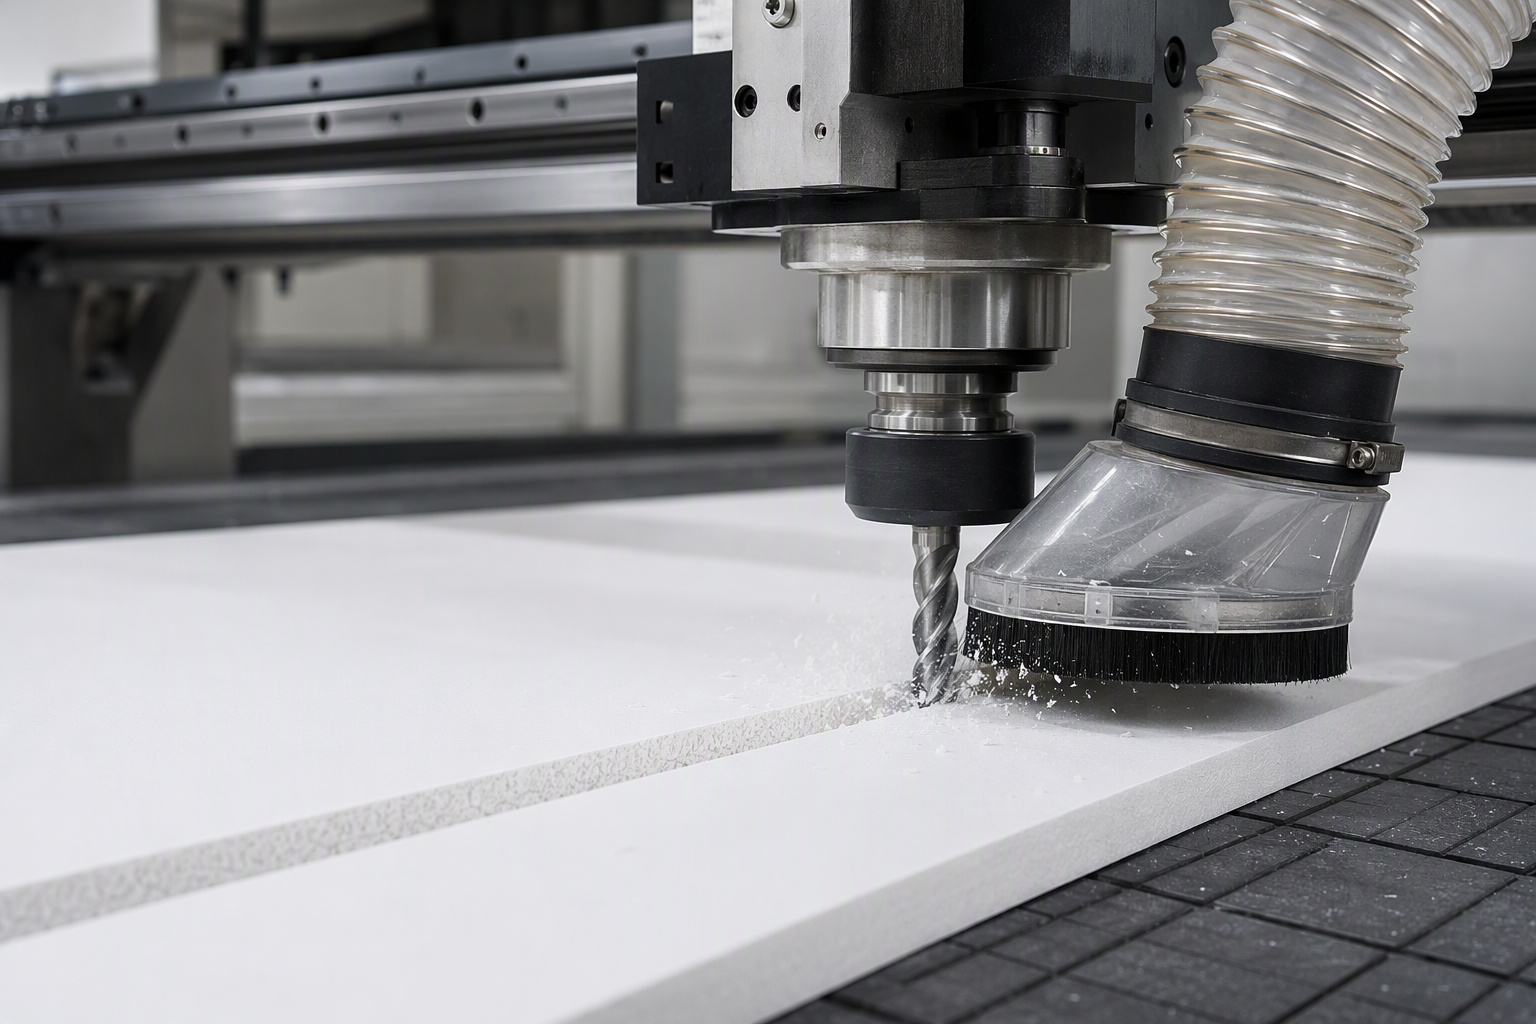
٣. التوجيه والنقش باستخدام ماكينات التحكم العددي
هذا هو المجال الذي تتفوق فيه ألواح رغوة البولي فينيل كلورايد، والذي تكتسب فيه المعايير أهمية قصوى.
الرؤوس المستخدمة: رؤوس لولبية ذات شق واحد أو شقين. وتُفضَّل الرؤوس ذات الشق الواحد للحصول على إزالة أفضل للرقائق عند استخدام ألواح أقل كثافة وليونة؛ بينما تُنتج الرؤوس ذات الشقين حافة أنظف عند معالجة المواد الأكثر كثافة أو المغلفة.
سرعة المغزل: يجب خفض السرعة مقارنةً بالخشب. فالسرعة العالية (عدد الدورات في الدقيقة) مع التغذية البطيئة هي الطريقة التقليدية التي تؤدي إلى حافة لاصقة ولزجة.
معدل التغذية: يجب أن تكون التغذية ثابتة ومعقولة السرعة. ويجب أن تكون الرقائق على هيئة شرائح نظيفة، لا غبارًا ولا طبقة ممسوحة.
عمق القطع: يُفضَّل إجراء عدة عمليات قطع معتدلة العمق بدل عملية واحدة عميقة عند معالجة المواد السميكة.
استخراج الغبار: أساسي. رقائق البولي فينيل كلورايد كهروستاتيكية وتلتصق بالآلة وبالسطح السفلي وبالسطح النهائي.
نقش: لوحة التصنيع المشترك الملونة (ثلاثة ألوان أساسية بالإضافة إلى تسعة ألوان سطحية) ولوحة سيلوكا الملونة تُنتجان تأثيرًا ثنائي الألوان عند النقش — حيث يُقطع الطبقة السطحية لكشف اللون التبايني للطبقة الأساسية. ولا حاجة إلى التصفيح أو الطلاء للحصول على مظهر منقوش ملون. وهذه هي الخاصية الأكثر فائدةً في لوحة التصنيع المشترك لأعمال اللافتات.
٤. التخريم، التقطيع بزاوية ٤٥ درجة، وتغليف الحواف
للطريق يعمل على لوح سيلوكا ولوح التصنيع المشترك؛ فالطبقة الخارجية الكثيفة تحافظ على شكل التخريم. أما الرغوة الحرة ذات الكثافة الأدنى فلا تحافظ على التخريم بشكلٍ موثوق.
التقطيع بزاوية ٤٥ درجة هو قياسي لحواف أبواب الخزائن والأقسام الصندوقية. استخدم شفرة ذات أسنان دقيقة، وادعم القطعتين، وثبّتهما باستخدام المشابك بدلًا من الاعتماد على الاحتكاك أثناء التجميع.
حافة الشرائط يغطي الجزء المكشوف من اللب. تتوفر حافة التغليف PL-07 بمقاسات ١×١٩ مم و١×٢٢ مم و١,٢×٢٢ مم، مع إمكانية توفير مقاسات أخرى حسب الطلب، وهي مصممة لتتناسب مع ألواح PL-02 المصنوعة من القشرة المركبة. تعمل آلات تغليف الحواف الساخنة القياسية المزودة بلصق الإيثيلين-أسيتات الفينيل (إيفا) بشكل جيد؛ أما استخدام لصق البولي يوريثان الساخن (بور) فيُنتج رابطة أقوى وأكثر مقاومة للرطوبة.
٥. التشكيل الحراري والثني
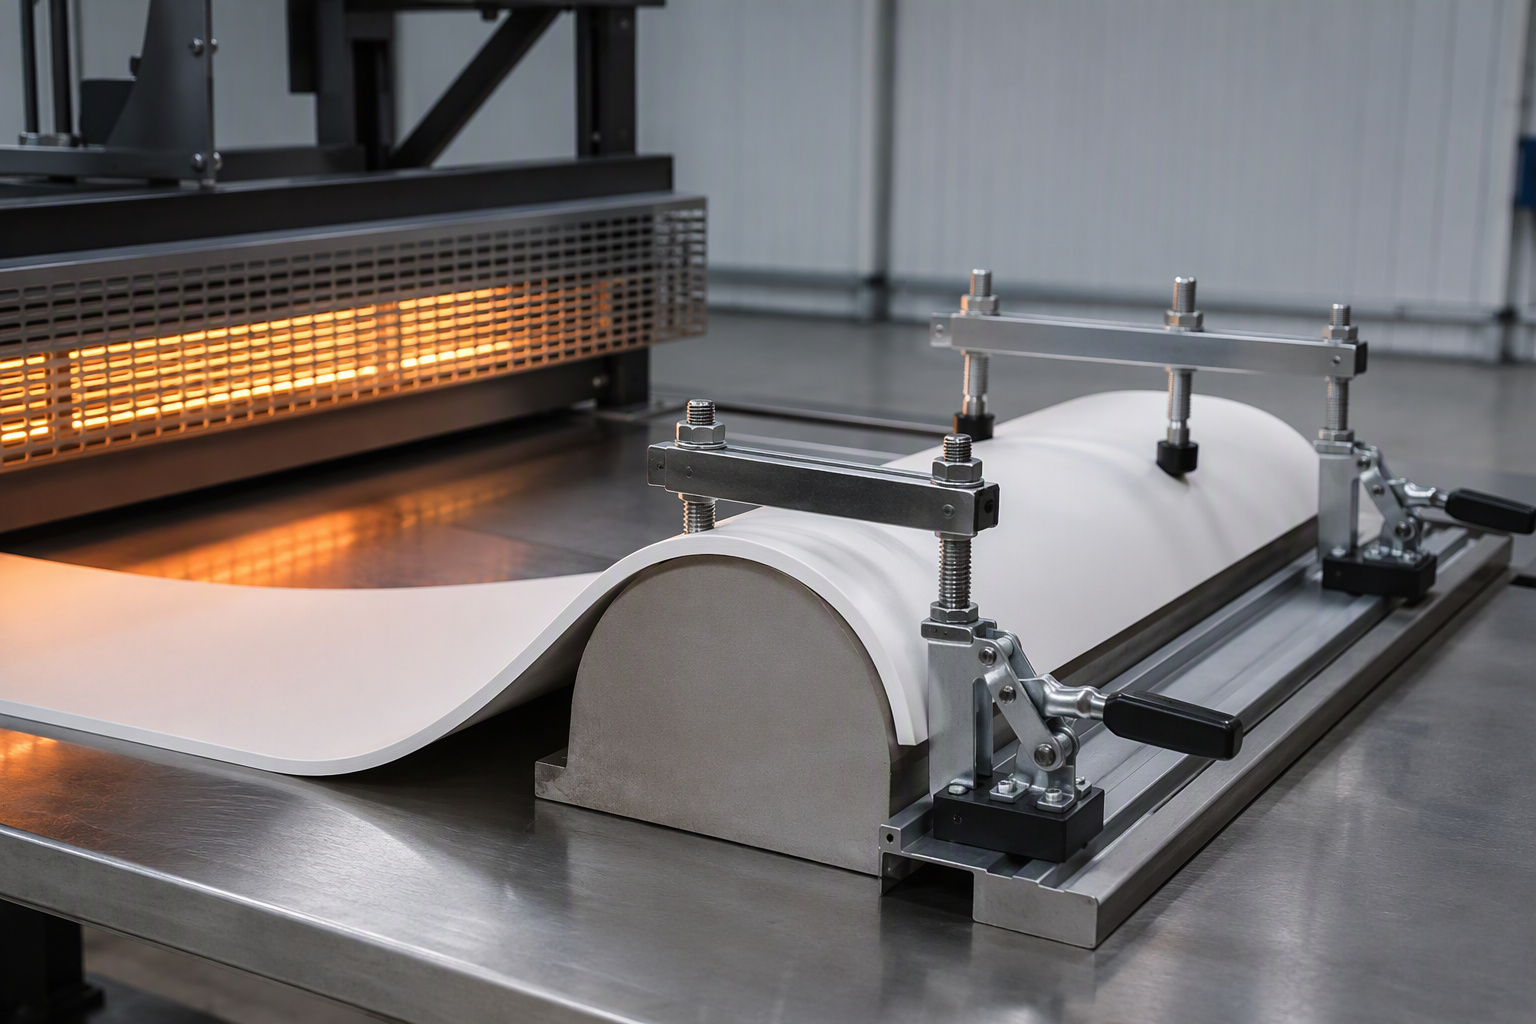
يمكن تشكيل لوحة الرغوة البلاستيكية (بي في سي) حراريًّا إلى منحنيات وأشكال بسيطة.
نطاق درجة الحرارة: تقريباً ١٠٠–١٤٠ °م
طريقة: طبِّق الحرارة بالتساوي على كلا الجانبين، ثم شكِّل اللوح فوق قالب أو جهاز تشكيل بينما لا يزال اللوح ليِّنًا.
نصف القطر: احرص على أن يكون نصف القطر واسعًا — فالمنحنيات الضيقة على الألواح السميكة عالية الكثافة قد تتسبب في تشققات ناتجة عن الإجهاد.
التبريد: اترك القطعة تبرد داخل القالب. فمادة البي في سي تحتفظ بالشكل المُشكَّل أثناء التبريد.
الثني البارد ممكن فقط للمنحنيات الخفيفة جدًّا على الألواح الرقيقة منخفضة الكثافة. أما بالنسبة لأي تطبيق هيكلي، فيجب استخدام الحرارة.
يرجى ملاحظة أننا لا نُصدِر حاليًّا دليلاً رسميًّا للتصنيع يحتوي على نصف أقطار الانحناء الموصى بها حسب السُمك، وفريقنا التقني مستعدٌّ لتقديم المشورة في كل حالة على حدة.
٦. الطلاء والطباعة والتلصيق
الطلاء: تقبل ألواح السيلوكا (PL-01) وألواح WPC (PL-03) الطلاء بالرش بعد الصنفرة والتسبيك باستخدام مادة أولية خاصة بـ PVC أو طلاء PU. أما المنتجات المُلصَقة مسبقًا (PL-02) والمُزخرفة بطباعة الأشعة فوق البنفسجية النموذجية (PL-05) ولوحات الجدران (PL-06)، فهي جاهزة للتركيب، لذا لا يُوصى بطلائها.
الطباعة بالأشعة فوق البنفسجية والطباعة الحجرية: كلا الطريقتين تؤديان أداءً جيدًا على أسطح السيلوكا البيضاء المستوية وأسطح الفوم الحر. ويُعد الفوم الحر بسُمك ٣–١٠ مم الخيار المعتاد لألواح الإعلانات المطبوعة، بينما تُستخدم ألواح السيلوكا بسُمك ٥–١٠ مم عندما تتطلب اللوحة المطبوعة صلابةً أعلى وعمر خدمة أطول.
اللaminating: لدينا ورشة تلصيق داخلية يعمل فيها ١٢ شخصًا، وتستخدم لاصق PUR ذائب بالحرارة. وإذا اشتريتم الألواح وقُمتم بتلصيقها بأنفسكم، فإن لاصق PUR الذائب بالحرارة هو الفئة نفسها التي نستخدمها في خط إنتاجنا.
اختيار اللاصق حسب الاستخدام:
|
الترابط |
اللاصق الموصى به |
|
الصاق لوحة بلوحة |
أسمنت مذيب PVC أو لاصق هيكلي |
|
تركيب على الحائط |
لصاق بدون مسامير / بوليمر إم إس |
|
تغليف لامع |
ذائب ساخن من البولي يوريثان |
|
حافة الشرائط |
ذائب ساخن من الإيثيلين فاينيل أسيتات أو البولي يوريثان |
|
إلى المعدن أو الزجاج |
بوليمر إم إس أو لصاق هيكلي |
الستة أخطاء التي تُفسد القطع
سرعة المحور الدوراني مرتفعة جداً. حواف منصهرة، شق ملحوم، رائحة محترقة. خفّض عدد الدورات في الدقيقة.
معدل التغذية بطيء جداً بالنسبة لعدد الدورات في الدقيقة. نتيجة مماثلة، لكن السبب مختلف — الأداة تبقى ثابتة لفترة طويلة وتزداد الاحتكاك.
لا يوجد شفط للغبار. تتراكم الرقائق المشحونة كهربائيًا عند منطقة القطع وتُسبب خدوشًا على السطح النهائي.
اللوح غير مدعوم. الجزء المقطوع يتدلى، فيُمسك الشفرة ويؤدي إلى قطع منحني.
الكثافة غير مناسبة لهذه المهمة. عملية التخريم أو التثبيت بالبراغي للوح رغوي حرٍّ بكثافة ٠٫٣–٠٫٣٥ غرام/سم³ لن تُعطي نتائج محكمة — هذه مسألة خطأ في اختيار المادة، وليست خطأً في التشغيل الآلي.
قطع لوح بارد. حواف هشّة ورقائق. اترك اللوح ليتكيف مع الظروف المحيطة لمدة ٢٤ ساعة.
مرجع سريع
|
العملية |
الأدوات |
الإعداد الرئيسي |
تعمل على |
|
التقطيع |
كربايد ذو أسنان دقيقة |
تقليل سرعة المغزل، وتغذية ثابتة |
جميع الكثافات |
|
الحفر |
فولاذ عالي السرعة / مسنّن كربيدي |
سرعة معتدلة، وتغذية قوية، ولوح داعم |
جميع الكثافات |
|
التثبيت بالبراغي |
— |
يُوصى بكثافة تتراوح بين ٠٫٥ و٠٫٧ غ/سم³ |
سيلوكا، مواد بلاستيكية خشبية مركبة، بثق مشترك |
|
تصنيع باستخدام الحاسب الآلي |
لولبي أحادي أو ثنائي الحواف |
عدد دورات أقل من الخشب، وتغذية سريعة، مع نظام شفط |
جميع الكثافات |
|
الحفر |
لولبي أو رأس على شكل حرف V |
مرور متعدد |
سيلوكا، بثق مشترك (ملون) |
|
للطريق |
نوع ذو أسنان دقيقة أو جهاز توجيه |
— |
سيلوكا، بثق مشترك |
|
التشكيل الحراري |
تسخين عند ١٠٠–١٤٠ درجة مئوية مع قالب تثبيت |
تسخين متجانس ونصف قطر كبير كافٍ |
جميع الكثافات |
|
حافة الشرائط |
جهاز تغليف حراري باستخدام إيفا أو بور |
مطابقة الطراز PL-07 مع الطراز PL-02 |
سيلوكا، مواد بلاستيكية خشبية مركبة (WPC)، بثق مشترك، طبقات ملصوقة |
الأسئلة المتكررة
هل يمكن قص لوح رغوي من البولي فينيل كلورايد على منشار طاولة قياسي؟
نعم. استخدم شفرة كربيد ذات أسنان دقيقة وقلّل سرعة المحور مقارنةً بالخشب. والخطر الرئيسي هو ارتفاع الحرارة الناتج عن الاحتكاك الذي قد يذيب حافة القطع، ويمكن التحكم فيه بالحفاظ على معدل تغذية ثابت بدلًا من إبطائه.
ما الكثافة المطلوبة لتثبيت البراغي والمكونات الأخرى؟
المدى الأكثر استخدامًا لصناديق الخزائن والأبواب ومناطق تركيب الأجهزة هو ٠٫٥–٠٫٧ غرام/سم³. ويُوصى باستخدام لوحة البولي فينيل كلورايد الرغوية عالية الكثافة (سيلوكا) عند كثافة ٠٫٥٥–٠٫٧٥ غرام/سم³ في الحالات التي تتحمل فيها الأحمال الأثقل. أما اللوحة الرغوية الحرة عند كثافة ٠٫٣–٠٫٣٥ غرام/سم³ فهي غير مناسبة لتثبيت الأجهزة.
عند أي درجة حرارة تنحني لوحة البولي فينيل كلورايد الرغوية؟
حوالي ١٠٠–١٤٠ درجة مئوية، مع تطبيق الحرارة بشكل متساوٍ على كلا الجانبين، ثم تشكيل اللوحة فوق قالب وتركها لتبرد في مكانها.
هل تتطلب اللوحة أدوات خاصة؟
لا تتطلب أدوات خاصة — فالمعدات القياسية المستخدمة في نجارة الخشب (مثل منشار الطاولة، وآلة التصنيع العددي CNC، وآلة تغليف الحواف، والمثقاب) كافية. ومع ذلك، فإن اللوحة ذات الكثافة المرتفعة جدًّا (٠٫٧–١٫٠ غرام/سم³) تؤدي إلى اهتراء الأدوات أسرع من الخشب.
هل يمكن أن تُنتج اللوحة المنقوشة تأثيرًا ملوَّنًا دون طلاء؟
نعم، شرط أن تبدأ باستخدام لوحة مُدمَّجة ملوَّنة أو لوحة سيلوكا ملوَّنة. فعند قطع الطبقة السطحية تظهر لون النواة المقابل، وبالتالي لا حاجة إلى التلصيق أو الطلاء.
تحدث مع فريقنا الفني
نُصنِّع لوحات سيلوكا، ولوحات رغوية حرة، ولوحات بعملية بثق مشترك، ولوحات مركبة من خشب وبلاستيك (WPC)، ولوحات ملصَّقة، ولوحات رخامية مع طبقة واقية من الأشعة فوق البنفسجية، ولوحات الجدران، وبالتالي يمكننا توصية اللوحة المناسبة لعمليتكم بدلًا من العكس. أرسلوا إلينا مواصفات معداتكم والتطبيق المطلوب، وسيقدِّم فريقنا المشورة بشأن الكثافة والسمك والسلوك المتوقع.
هانغتشو جي يينغ للتجارة المحدودة (بلس وين) — شركة مصنِّعة لألواح البولي فينيل كلورايد (PVC) وألواح الخشب والبلاستيك (WPC) في هانغتشو، مقاطعة تشجيانغ، الصين، تأسست عام ٢٠٠٦. حصلت على ١٣ شهادة فعَّالة صادرة عن شركات إس جي إس، وإنترتك، وفيمكو.
المنتجات الموصى بها

أخبار عاجلة
-
كيفية قص لوح رغوي من كلوريد البوليفينيل، وحفره، وثنيه: دليل تصنيع شامل
2026-09-24
-
أسئلة شائعة حول ألواح الرغوة المصنوعة من البولي فينيل كلورايد والخشب-بلاستيك
2026-09-24
-
أسئلة شائعة حول ألواح الرغوة البلاستيكية (PVC) وألواح البلاستيك المركب الخشبي (WPC): المنتجات، التخصيص، الجودة، والشحن
2026-09-08
-
كيفية اختبار جودة لوح رغوي من مادة البولي فينيل كلورايد: دليل عملي للمشترين
2026-09-08
-
الفخامة دون السعر المرتفع: كيف تُعيد ألواح الرخام المصنوعة من مادة البولي فينيل كلورايد تعريف جماليات التصميم الداخلي الحديثة
2026-08-14
-
اكتشف عملية مراقبة الجودة الصارمة داخل مصنع PLUSWIN. تعرَّف على كيفية ضماننا لاتساق السُمك، وانعدام الفورمالديهايد، والمتانة الفائقة في كل دفعة من ألواح PVC
2026-07-21
-
ألواح رغوية من PVC بحجم مخصص من الشركة المصنعة المحترفة JIAYING PLUSWIN
2026-06-05
-
مزايا المنتج من شركة هانغتشو جي ينغ للتجارة المحدودة
2026-03-27
-
مصنّعون موصى بهم لألواح PVC في الصين: تأمين مزدوج للجودة والخدمة
2026-01-23
-
طبقات أقل، وذكاء أكبر: كيف توفر ألواح البولي فينيل كلورايد ذات الطبقات الثلاثية المخرطة أداءً متفوقًا
2025-12-11